

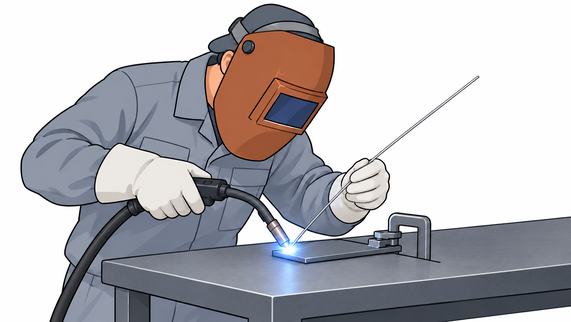
「この配管はTIGで溶接しました」と施工会社の方から言われたりしませんか?化学工場ではアルゴン溶接(TIG溶接)がかなり多く使われています。
TIG溶接は「ザ・ハンドメイド」といったイメージで、溶接スピードは遅く、アルゴンといった高いガスも使いますが、なんといっても丁寧で綺麗な仕上がりが期待できる溶接方法です。
このページでは、一般にアルゴン溶接と呼ばれるTIG溶接を中心に、半自動との比較や、仕組み、メリットやデメリットを紹介します。
アルゴン溶接とは?基本の仕組みとアーク溶接との違い
アルゴン溶接とはTIG溶接(ティグ溶接)のこと
「アルゴン溶接をする」といった場合、普通はタングステン電極とアルゴンガスを使う溶接、つまりTIG溶接(ティグ溶接)を指します。TIGは「Tungsten Inert Gas」の略で、Tungstenはタングステン、Inert Gasは不活性ガス(つまりアルゴン)を意味します。
注意書き
アルミ合金などの非鉄金属の溶接に使われるMIG溶接も、アルゴンといった希ガスのみを使用するため、アルゴン溶接と呼ばれる場合もあります。
しかし本記事では、アルゴン溶接=TIG溶接として解説します。
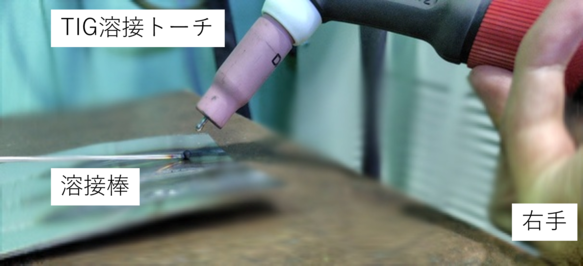
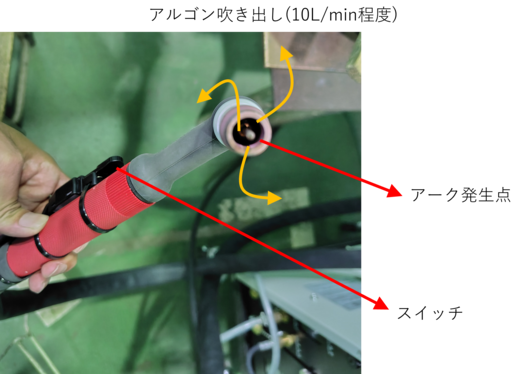
TIG溶接は、タングステン電極と母材の間にアーク(放電)を発生させて溶接します。アークを発生させるトーチを右手に持ち、トーチのボタンを押してアークを発生させて溶接を始め、左手に持った溶接棒を適宜注ぎ込みながらアルゴン雰囲気下で溶接するのがTIG溶接の基本です。
他の溶接方法との違い
実はTIG溶接は最も高いシェアを持つ溶接方法ではありません。最も高いシェアを持つのは溶加材が自動で供給され、ロボット化が進んでいる半自動溶接(MAG溶接やMIG溶接)です。
TIG溶接は「ザ・ハンドメイド」といったイメージで、生産性は低く、アルゴンといった高いガスを使いますが、なんといっても丁寧で綺麗な仕上がりが期待できる溶接方法です。
| 比較項目 | TIG溶接 | 半自動(MAG、MIG) | 被覆アーク溶接 |
|---|---|---|---|
| 電極 | タングステン製の非消耗電極 | 連続供給する金属ワイヤ | 溶加材を兼ねる消耗電極 |
| 溶接部の保護 | アルゴン(外部供給) | アルゴンや二酸化炭素(外部供給) | 被覆剤が生むガス |
| 溶加材の供給 | 左手で供給 | 機械による自動供給 | 溶接棒が溶けて供給 |
| 特徴 | 丁寧な仕上がり | ロボット化容易、シェア最大 | ガスボンベ不要 |
| 活用先 | 化学配管の溶接 | 自動車の組み立て工場 | 現場溶接 |
TIG溶接の作業風景
TIG溶接とMAG溶接、被覆アーク溶接との実務上の違いは、右手に持っているトーチだけでなく、左手に溶接棒を持たないとTIG溶接では肉盛りができないことです。
MAG溶接の場合、肉盛りの部材は右手のトーチから実質無限に出てきます(MIG溶接も同じ)。被覆アーク溶接の場合も、右手に持っている溶接棒(正確に言うとホルダー越しに持っている)からアークがでて、それ自身が肉盛りになります。つまり、MAG溶接や被覆アーク溶接では右手にトーチ、左手はフリー(何も持っていない)です。そのため、左手もトーチを持つことでトーチを両手で安定して持つこともできますし、体勢維持や持ち変え準備、溶接面を持つことなどにも使えます。
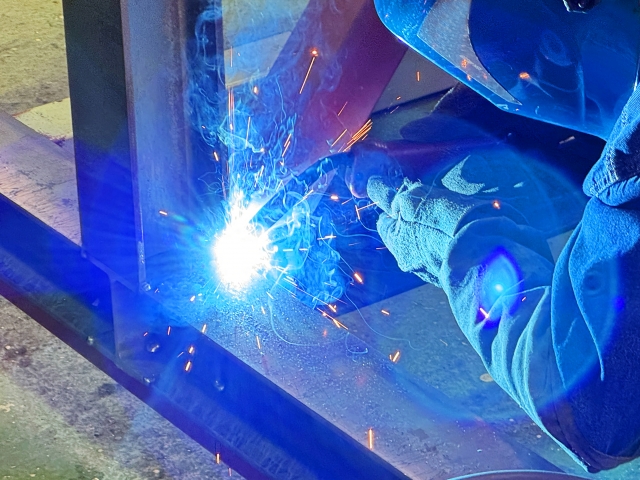
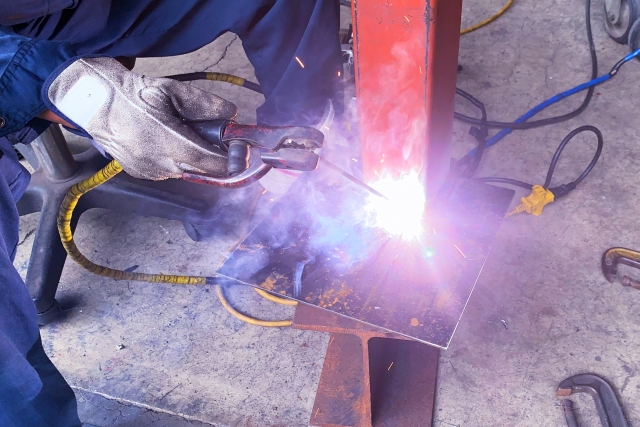
一方、TIG溶接では、右手に持っているトーチだけでは金属を溶かすことしかできないので、肉盛りをする(例えば強度を出す突合せ溶接やすみ肉溶接)ことはできません。TIG溶接で肉盛りをするは右手にはトーチを、左手には溶接棒を持つ必要があります。そのため、TIG溶接では両手が埋まるので、手持ちタイプの溶接面は使えず、ヘルメットタイプの溶接面が必須になります。
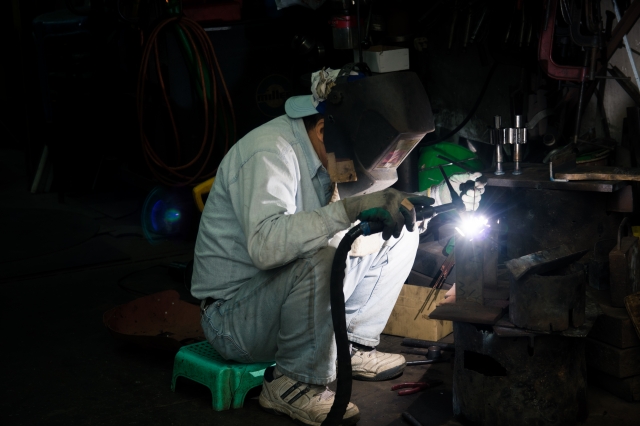
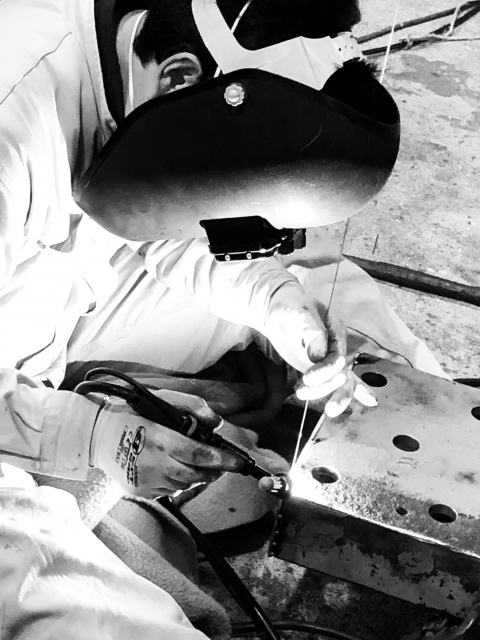
- 右手にトーチ、左手に溶接棒
- ヘルメットが必要になる(両手が埋まるため)
- ヘルメットをかぶるから帽子のつばは後ろ向きになる(カッコつけてるわけじゃない)
- スパッタ(火花)が飛ばないので防護服は最小で大丈夫
写真からTIG溶接の特徴を探しててみてください

TIG溶接はトーチのボタンを押す音しかしないため、かなり静かです。
アルゴン溶接のメリット|外観と加工精度を重視する用途に強い理由
スパッタがほぼ無く、きれいなビードに仕上げやすい
TIG溶接は、ステンレス配管、食品関連設備、医療機器の構成部品、装飾製品など、外観や清浄性を重視する分野で活用されています。
なぜならTIG溶接は、MAG溶接などに比べてスパッタ(火花のこと)が少なく、連続した滑らかなビードを形成しやすい方法だからです。
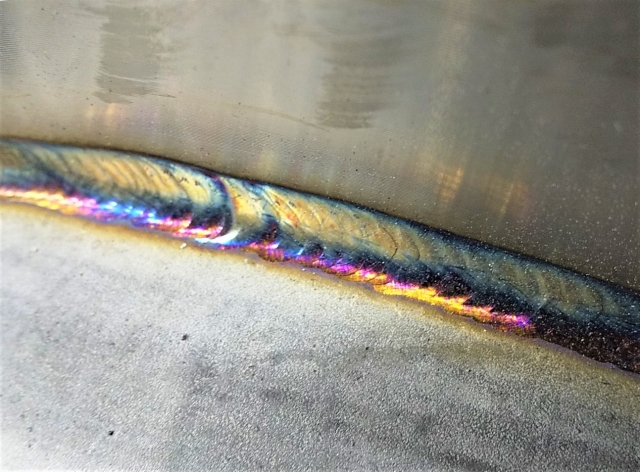
そのため、外観が重要な装飾部品では、TIG溶接が積極的に利用されます。
入熱と溶け込みを調整しやすく、接合部の強度を確保しやすい
TIG溶接では、電流(アーク長)、移動速度、溶加材の供給量を組み合わせて、溶融池の大きさや溶け込みを調整できます。そのため、溶接工の腕が確かであれば、思い通りの溶接を実現しやすい方法です。(例えば厚さ3mmの薄板を滑らかに溶接するなど。。。)
ただし、高クオリティのものを作られるのは熟練の技あってのことなので、TIG溶接であればだれでも高クオリティのものを作られるというわけでは決してありません。
アルゴン溶接のデメリット・弱点|速度・熟練度・作業環境に注意
溶接速度が遅くなりやすく、大量生産では作業時間が増える
TIG溶接は、ワイヤを連続供給するMAG溶接やMIG溶接に比べ、単位時間に盛れる金属量が少ないです。そのため、溶接のシェアとしては、MAG溶接の方が大きく、自動車の組み立てでもMAG溶接が使われています。
溶融池を確認しながら溶加棒を手で送るため、TIG溶接では長い溶接線や大きな開先を埋める作業ではかなりチマチマとした作業が必要です。
トーチと溶加棒を操る技術が必要で、安定した品質には熟練を要する
溶加材を使う手動TIG溶接では、右手でトーチを動かし、左手で溶加棒を送ります。電極と母材の距離、移動速度、棒を入れるタイミングをそろえる必要があり、複数の動作を同時にこなさなければなりません。
溶接工の数が減っているため、「熟練の技」が必要な方法は価格高騰・工期遅延に直結します。
屋外では風の影響を受けやすく、空気の巻き込みで欠陥が生じる
TIG溶接では、トーチから流すガスで溶接部を保護するため、屋外の風や工場内の強い気流が品質に影響します。
だいたい、トーチからは5~12L/min程度のアルゴンが流れるのですが、これはだいたい鼻息くらいの流量でしかありません。実際、トーチに手を近づけてもあまり風は感じません。そのため、TIG溶接はかなり風に弱く、人が感じない風(例えば10mほど離れた場所にある扇風機)によっても溶接に影響を与えてしまいます。
シールドガスが風で乱れると、TIG溶接であっても溶接中に音が鳴り、材料の酸化や気孔の発生、電極の劣化などが起こりやすくなります。
永久に電極が消費しないわけではない
タングステンは融点が高く、適切な条件では電極自体を溶加材として消費せずにアークを維持できます。ただし、非消耗式といっても電極は永久に使えるわけではなく、摩耗や酸化、母材への接触による汚染があれば整形や交換が必要です。
例えば電極が溶融池に触れると、タングステン電極が溶接対象にくっついてしまい、電極の再研磨が必要になります。
まとめ
このページでは、一般にアルゴン溶接と呼ばれるTIG溶接を中心に、半自動との比較や、仕組み、メリットやデメリットをを紹介しました。
TIGは化学メーカーで働いていると最もよく聞く溶接方法のような気がします。しかし、実際にTIG溶接を行うと、きれいに仕上げるには熟練の技が要る、作業時間が半自動の倍はかかるなど簡単ではない方法です。
みなさんもきれいな溶接線を見たときは溶接工に敬意を払いましょう。