

半自動溶接について調べ始めると、「何が自動なのか」「MIG・MAG・CO2溶接はどう違うのか」など、さまざまな疑問が出てきます。
このページでは、溶接を初めて学ぶ方や、仕事・DIYで半自動溶接機の導入を検討している方に向けた入門ガイドです。MAG、MIGとTIGの違いから、方式ごとの特徴、メリット・デメリットまで順番に解説します。
半自動溶接とは?何が自動なのかをわかりやすく解説
自動なのはワイヤーの供給|トーチの移動は手動で操作する
半自動溶接(MAG溶接やMIG溶接)とは、溶接材料であるワイヤーを機械が連続して送り出し、作業者がトーチを動かして金属を接合する溶接方法です。溶接材の供給は自動ですが、溶接する位置や進む速さ、トーチの角度などは人が調整するため、「半自動」と呼ばれます。
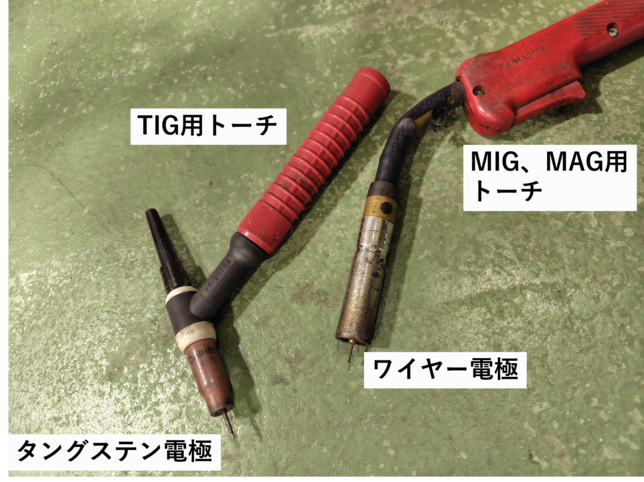
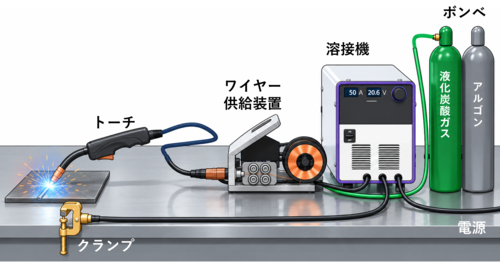
半自動溶接機には、ワイヤーをトーチ先端へ送り出す仕組み(ワイヤー供給装置)があります。トーチのスイッチを押すと、通電やワイヤー送給、そしてシールドガスの供給が連動して始まります。半自動溶接では、電極を兼ねるワイヤー自体が溶けて接合部になります。
半自動溶接はTIG溶接のように左手で溶接棒を扱う必要もありませんし、被覆アーク溶接のように溶接棒を頻繁に交換する必要が無いので、長い溶接線でも連続して作業しやすいです。
| 比較項目 | 半自動溶接 (MIG、MAG) | 被覆アーク溶接 | TIG溶接 |
|---|---|---|---|
| 電極・溶接材料 | 連続送給されるワイヤー | 被覆された消耗溶接棒 | タングステン電極と、必要に応じた溶加材 |
| 接合部の保護 | 外部ガス、またはワイヤー内の成分など | 被覆から生じるガスやスラグ | 主にアルゴンなどの不活性ガス |
| 主な特徴 | 連続作業と高い溶着量を得やすい | 比較的簡素な機器で現場作業に対応しやすい | 入熱や溶加量を細かく調整しやすい |
| 注意点 | 送給系やスラグ除去が必要 | 棒の交換やスラグ除去が必要 | 作業速度が遅い |
半自動溶接に必要な機器|電源・ワイヤー送給装置・トーチの構成
半自動溶接の基本的な構成は、溶接機、ワイヤー送給装置、溶接トーチです。
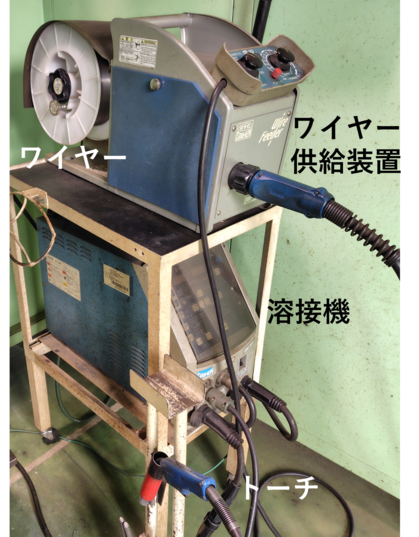
電源から供給された電気がアークを発生させ、その熱で母材とワイヤーを溶かします。溶融した部分が冷えて固まることで、金属同士が接合されます。
- 電源:アークに必要な電力を供給する
- ワイヤー送給装置:設定に応じてワイヤーを送り出す
- 溶接トーチ:ワイヤー、電流、必要に応じてガスを溶接部へ導く
- 母材側ケーブル:母材と電源を接続して溶接回路を構成する
- ガス供給機器:ガスシールド方式で保護ガスを供給する
半自動溶接の種類|MIG・MAG・CO2・ノンガスの違い
半自動溶接は、主に溶接部を保護するガスやワイヤーの方式によって分類できます。
MIG溶接は不活性ガス、MAG溶接は活性性ガスを含むシールドガス(ArとCO2の8:2混合気体など)を使用します。CO2溶接は炭酸ガスを使うMAG溶接の一種です。一方、一般にノンガスと呼ばれる方式は、セルフシールドのフラックス入りワイヤーを使い、外部からのガス供給を不要にしています。

私はMAGの「MA」は「混ざりもの(ArとCO2)」の「ま」、MIGの「I」は「ideal(理想的)」で純Arと覚えています。
| 方式 | 主な保護方法 | 主な対象・用途 | 確認したい点 |
|---|---|---|---|
| MIG | アルゴン、ヘリウムなどの不活性ガス | アルミなどの非鉄金属を中心に利用 | 材料に適したガスと送給機構が必要 |
| MAG | アルゴンが8割、CO2が2割の混合ガスなど | 軟鋼、高張力鋼など | ガス組成によって特性が変わる |
| CO2 | 炭酸ガス | 鉄鋼構造物や機械部品など | スパッタや仕上げ工数も考慮する |
| ノンガス | セルフシールドワイヤーの成分による保護 | 対応する鋼材の現場作業など | 指定極性、使用姿勢、風の条件を確認する |
MIG溶接|不活性ガスを使い、アルミやステンレスなどに対応
MIG溶接は、アルゴンやヘリウムなど、基本的に金属と反応しにくい不活性ガス(inert gas)を使う方式です。
代表的な用途はアルミニウムなどの非鉄金属で、材料に適したワイヤーとガスを組み合わせます。アルミ用ワイヤーは軟らかく送給トラブルが起こりやすいため、専用ライナーやローラー、スプールガンなどが必要になる場合があります。
MAG溶接|混合ガスなどを使い、鉄鋼材料の溶接に広く採用
MAG溶接は、炭酸ガスや酸素などの活性ガス(active gas)を含むシールドガスを使用する溶接方法です。鉄鋼材料では、アルゴンを主成分として炭酸ガスなどを混ぜたガスが広く利用されています。
ガス組成は、アークの状態、スパッタ、溶け込み、ビード形状に影響するため、目的に合った選定が欠かせません。機器や条件によっては、混合ガスの使用によりスパッタを抑え、仕上げ作業を減らせる場合があります。
CO2溶接|炭酸ガスを使うMAG溶接の一種
CO2溶接は、主に炭酸ガスで溶接部を保護する方式で、分類上はMAG溶接の一部です。現場では混合ガスを使う方式と区別し、「炭酸ガスアーク溶接」や「CO2半自動溶接」と呼ぶことがあります。
鉄鋼材料の加工で広く利用され、ガス費用を抑えやすいことや、条件に応じた溶け込みを得やすいことが特徴です。
一方、一般的には適切な混合ガス条件と比べてスパッタが多くなる場合があり、清掃や仕上げの負担も考慮しなければなりません。
ノンガス溶接|セルフシールドワイヤーを使う方式と屋外での注意点
ノンガス溶接は、セルフシールドのフラックス入りワイヤーを用い、外部のガス容器なしで施工する方式です。ワイヤー内部の成分が反応し、ガスやスラグなどによって溶接部を保護します。「ノンガス」は、ガスやヒュームが発生しないという意味ではありません。
外部ガス式より風の影響を受けにくい場合がありますが、強風下でも無条件に施工できるわけではなく、ワイヤーの使用条件に従う必要があります。
半自動溶接のメリット・デメリット
最後に、半自動溶接のメリット、デメリットをご紹介します
| 半自動 (MAG、MIG) | TIG | 被覆アーク溶接 | |
|---|---|---|---|
| 生産性 | 〇 (溶接材が自動供給される) | × (溶接棒の手動供給が必要) | × (溶接棒の頻繁な交換が必要) |
| スパッタ | ×(ある) | 〇(無い) | ×(ある) |
| 風体制 | ×(1.5m/sでNG) | ×(1.5m/sでNG) | 〇(4m/sでもOK) |
| 重量 | ×(ボンベが必要) | ×(ボンベが必要) | 〇(ボンベが不要) |
連続送給で作業スピードを高め、安定した品質を実現しやすい
半自動溶接は、溶接棒の供給や交換する工程を減らせるため、TIGや被覆アーク溶接に比べて生産性が高いです。
「国立科学博物館 技術の系統化調査報告《第 23 集》」によると、1970年代は被覆アーク溶接が主流でしたが、海外勢との生産性競争の中でより効率的なMIGやMAGに移っていき、1988年には被覆アーク溶接棒とソリッドワイヤの生産比率が逆転したとのことです。
風によるシールド不良やスパッタ、機器の持ち運びが課題
MAGやMIG溶接のデメリットの一つは、風によってシールドガスが乱されることです。外の風や送風機からの気流によって溶融金属の保護が不足するとブローホール(気孔)などの欠陥につながるため、防風と換気を両立させる対策が必要です。
また、スパッタが周囲に付着するとスパッタを削り取るという仕上げ工数が増え、生産性を下げる原因にもなります。
設備面では、電源本体に加えてワイヤー、ケーブル、ガスボンベなどの運搬や設置場所を考えなければなりません。
まとめ
このページでは、溶接を初めて学ぶ方や、仕事・DIYで半自動溶接機の導入を検討している方に向けた入門ガイドです。MAG、MIGとTIGの違いから、方式ごとの特徴、メリット・デメリットまで順番に解説しました。
MAGやMIGといった半自動溶接は生産性が高いため、溶接を考える際はまず選択肢に挙がる溶接方法です。一方で、TIGに比べてスパッタが飛ぶため、より美しい溶接を行うにはTIGを利用する必要があります。