

焼き入れと焼き戻しは、機械部品や工具などに必要な性能を与えるための熱処理です。名前は似ていますが、焼き入れは主に鋼を硬くする処理、焼き戻しは焼き入れ後の硬さと粘りを調整する処理という違いがあります。
このページでは、熱処理を初めて学ぶ方に向けて、両者の仕組みとセットで行う理由を解説します。
焼き入れと焼き戻しの違いとは?熱処理の基礎知識を解説
焼き入れの目的は鋼材の硬化|硬度と強度を高める処理
焼き入れの主な目的は、鋼材の硬度を上げ、摩耗や変形に耐えやすくすることです。適切な加熱と冷却によってマルテンサイトという硬い組織を形成すると、鋼の強度を高められます。
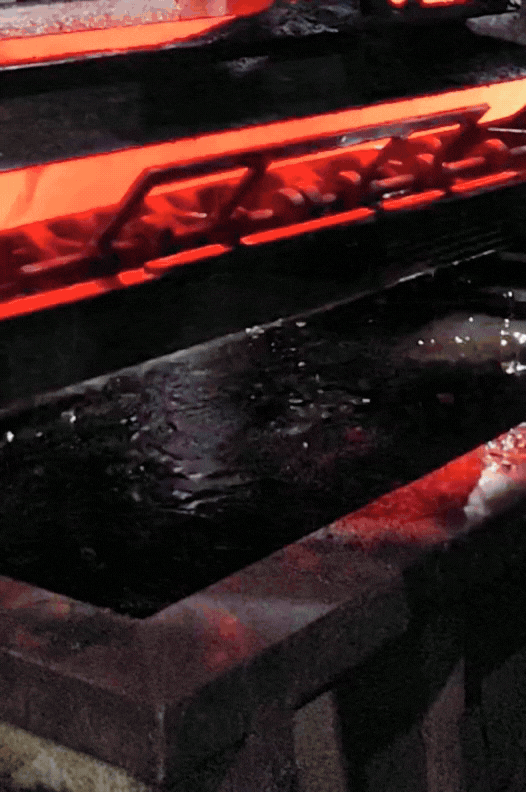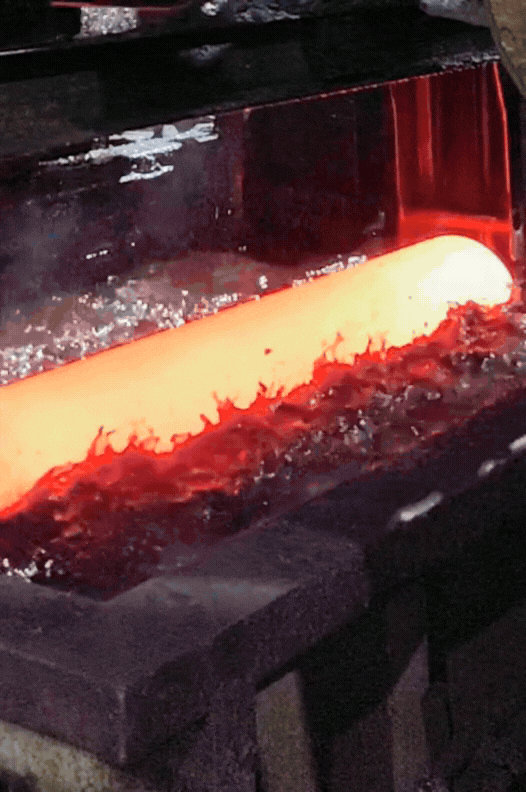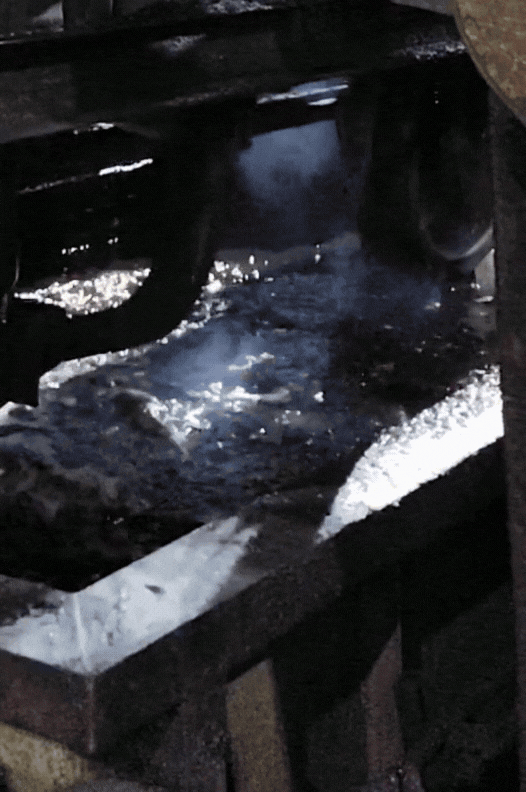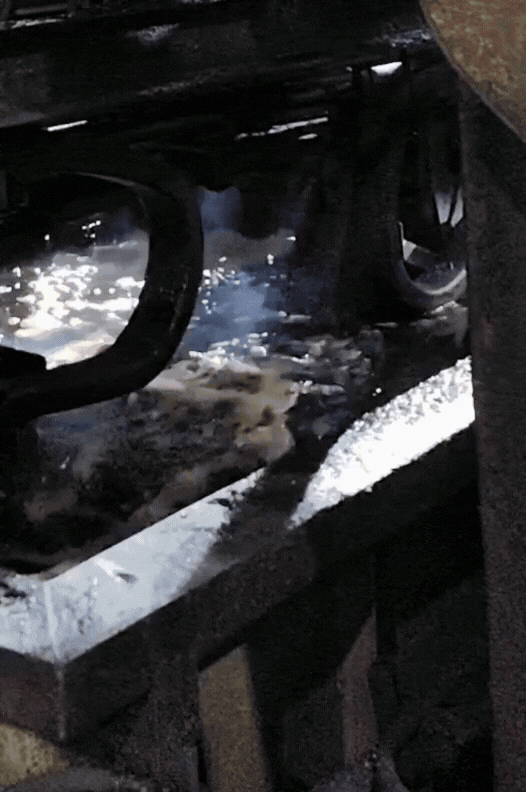
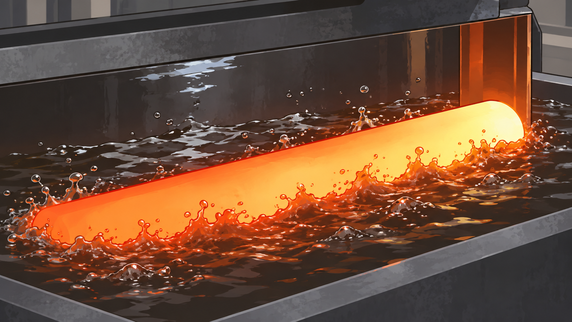
焼き入れでは、炉を900℃程度まで温度を上げ、鋼材を加熱させます。炉での滞留時間は「焼入れでは鋼材1インチ当たり30分」が基本とされます。そして、炉からでた直後に20℃程度の油へ鋼材を入れます。
焼き入れの注意点として、焼き入れ直後は鋼材がもろく(つまり靭性が不足する)なります。そのため、衝撃や応力集中によって割れやすくなります。さらに、マルテンサイトへの変態に伴う体積変化も重なり、部品内に複雑な残留応力が発生します。
焼き戻しの目的は性質の調整|硬さと粘りのバランスを整える処理
焼き入れでもろくなった鋼材を実際に使いやすい性質へ調整するため、焼き入れ後は焼き戻し(または焼きなまし)を行います。
焼き入れした鋼を適切な温度で再加熱すると、炭素の移動や炭化物の析出などが進み、組織と残留応力の状態が変化します。強度は下がりますが、粘り強さ(靭性)が改善し、衝撃による欠けや割れのリスクを抑えやすくなります。
焼き入れと焼き戻しをセットで行う理由
焼き入れと焼き戻しをセットで行う最大の理由は、硬化した鋼を、使用中に壊れにくい状態へ調整するためです。焼き入れ直後は、急冷による温度差や組織変化によって残留応力が生じ、硬さの反面、割れや欠けが起こりやすい状態になっています。
焼き戻しは、その応力を低減し、用途に必要な靭性や寸法安定性を確保する役割を担います。
ただし、硬度を下げすぎれば耐摩耗性が不足するため、加熱温度と加熱時間は慎重に決める必要があります。
たとえば、歯車や軸には硬さだけでなく、負荷の変動を受けても折れにくい性質が必要です。
工具や金型でも、耐摩耗性を確保しつつ、刃先の欠けや使用中の割れを抑える調整が求められます。
焼き入れの仕組み|加熱と冷却で金属組織はどう変わる?
鋼を高温に加熱するとオーステナイトが形成される
焼き入れで鋼が硬くなるのは、単に温めて冷やすからではなく、加熱と冷却によって内部の金属組織が変わるためです。常温の一般的な炭素鋼には、フェライトやパーライトなどの組織が存在します。これを鋼種に応じた温度まで加熱すると、結晶構造が変わり、炭素を固溶できるオーステナイトが形成されます。
焼き入れでは、適切な結晶粒の大きさと均一な加熱状態を得るため、温度と保持時間を管理が重要です。必要以上の高温や長時間保持はオーステナイト結晶粒を粗大化させ、靭性の低下や品質のばらつきを招く原因になります。逆に保持時間が短すぎると、部品の中心が十分に加熱されず、組織が不均一になることがあります。
急冷によるマルテンサイトへの変化が硬化をもたらす
オーステナイト化した鋼を十分な速度で冷却すると、パーライトなどへの変化が抑えられ、マルテンサイトが形成されます。マルテンサイト変態は、炭素の長距離の拡散を伴わない組織変化であり、炭素を含んだ結晶格子のひずみなどが高い硬度につながります。
ただし、冷却速度が不足すると別の組織が混在し、狙った硬度に届かない場合があります。
また、鋼種や条件によってはオーステナイトの一部が残留します。急冷すればするほどよいわけではなく、必要な硬化を得ながら、変形や焼き割れを抑えられる冷却方法を選ぶことが重要です。
まとめ
このページでは、熱処理を初めて学ぶ方に向けて、両者の仕組みとセットで行う理由を解説しました。
化学メーカーで働いている場合、焼き入れや焼き戻しを実際に目にすることは少ないですが、鍛造物であれば、焼き入れと焼き戻しを経て作られている製品は多いので、熱処理の基本は押さえておきましょう。